Zprávy

Odstraňování běžných problémů s demolicí při výrobě betonu

2026-08-12 0 Nechte mi zprávu

Na betonbloku výrobců je fáze vyjímání z formy, kde produktivita a kvalita produktu stojí nebo klesají. Když beton ulpí, praskne nebo dojde k poškození povrchu během demontáže, náklady na prostoje, odpad a vyřazený produkt se rychle nahromadí. Pochopení základních příčin těchto běžných problémů – a vědět, jak je opravit – je nezbytné pro udržení efektivní výrobní linky.

Ve společnosti Fujian Unik Mold Technology Co., Ltd. konstruujeme vysoce výkonné betonové formy od roku 2010. Na základě našich zkušeností obsluhujících 28 exportních trhů je zde praktický průvodce odstraňováním problémů s nejčastějšími problémy s demontáží.

Problém 1: Bloky ulpívají na formě během demontáže

Lepení je jedním z nejčastějších a frustrujících problémů při výrobě betonu. Zpomaluje cykly, poškozuje formu i výrobek a může zastavit linku.

Pravděpodobné příčiny:

Nedostatečná nebo nerovnoměrná aplikace separačního oleje

Nekvalitní separační prostředek, který neodpovídá typu betonu

Opotřebení povrchu dutin vytvářející třecí body

Nesprávné načasování demontáže – buď příliš brzy, nebo příliš pozdě

Tuhá betonová směs s nízkou zpracovatelností

Řešení:

Naneste tenkou, rovnoměrnou vrstvu profesionálního separačního oleje na všechny povrchy dutin

Znovu vyleštěte dutiny formy pro obnovení hladkého povrchu (UNIK doporučuje Ra 1.6)

Udržujte konzistentní dobu odformování, ideálně 10–15 sekund po vibraci

Upravte svou betonovou směs pro zlepšení tekutosti a snížení lepivosti

Problém 2: Bloky mají vzduchové otvory nebo povrchové dutiny

Vzduchové otvory na povrchu hotových bloků jsou více než kosmetickým problémem – mohou narušit strukturální integritu.

Pravděpodobné příčiny:

Nedostatečné vibrace, které brání úniku zachyceného vzduchu

Příliš viskózní betonová směs, která zachycuje vzduchové bubliny

Špatná distribuce krmení, ponechání vzduchových kapes v dutině


Použití separačních prostředků na olejové bázi, které mohou zachytit vzduch na povrchu formy

Řešení:

Překalibrujte frekvenci vibrací na doporučený rozsah 50–60 Hz

Zlepšete tekutost betonu úpravou designu směsi nebo přidáním změkčovadel

Zajistěte rovnoměrné a úplné krmení ve všech dutinách

Zvažte použití separačních prostředků na vodní bázi, u kterých bylo prokázáno, že poskytují lepší kvalitu povrchu než alternativy na bázi oleje

Problém 3: Praskliny nebo vlasové lomy na površích bloků

Prasklé bloky jsou přímou ztrátou materiálu a práce.

Pravděpodobné příčiny:

Směs je příliš suchá, což snižuje pevnost zeleně

Nedostatečná doba vytvrzení před vyjmutím z formy

Nesprávné vibrace – buď příliš nízké nebo příliš vysoké

Mechanické namáhání lepením při vyjímání z formy

Náhlé změny teploty po výrobě

Řešení:

Zvyšte obsah vody nebo přidejte do směsi změkčovadlo

Před vyjmutím z formy prodlužte dobu vytvrzování na 24–48 hodin

Nastavte vibrace na správnou frekvenci pro vaši konkrétní velikost a tvar bloku

Zajistěte hladké vyjmutí z formy a správné promazání dutiny, abyste zabránili slepení

Problém 4: Drsné nebo zrnité povrchy bloků

Hrubá povrchová úprava ovlivňuje jak estetiku, tak prodejnost.

Pravděpodobné příčiny:

Opotřebované nebo poškrábané povrchy dutin

Zaschlé zbytky cementu zanechané ve formě z předchozích cyklů

Nekvalitní uvolňovací olej

Přesušená betonová směs

Řešení:

Přeleštěte stěny dutin, abyste obnovili hladký povrch

Vyčistěte formu ihned po každé směně, abyste zabránili usazování cementu

Použijte správný separační prostředek (vyhněte se použití nafty nebo jiných náhražek)

Zvyšte podíl jemného písku nebo upravte poměr voda-cement

Problém 5: Nerovné rohy nebo zlomené hrany

Poškození hran a rohů tvárnic je často známkou mechanického namáhání při demontáži.

Pravděpodobné příčiny:

Opotřebené nebo poškozené rohy dutin

Tvrdé odformování díky lepivé směsi

Nadměrné vibrace způsobují křehkost hran

Nesprávné vytvrzování nebo příliš rychlé schnutí

Řešení:

Opravte nebo vyměňte poškozené vložky dutin

Naneste uvolňovací olej rovnoměrně na všechny povrchy

Vyvažte vibrace, abyste zabránili nadměrnému zhutnění

Udržujte podmínky vytvrzování stabilní a ve stínu

Problém 6: Mikrotrhliny a zabarvení povrchu

Na površích bloků se mohou objevit mikrotrhliny a šedé zabarvení, což postihuje zejména prémiové produkty, kde na vzhledu záleží.

Pravděpodobné příčiny:

Přilnavost mezi betonem a povrchem formy během vyjímání z formy, známá jako „adheze tampershoe“

Tvorba "květu" na blocích vyrobených z bílého cementu

Řešení:

Optimalizujte načasování demontáže a aplikaci separačního prostředku

U výrobků z bílého cementu pečlivě kontrolujte podmínky vytvrzování a výběr separačního činidla, abyste zabránili tvorbě výkvětů

Problém 7: Kolísání velikosti bloku mezi cykly

Nekonzistentní rozměry bloku ukazují na problém se stabilitou formy nebo vyrovnáním stroje.

Pravděpodobné příčiny:

Deformace rámu formy z dlouhodobé vibrační únavy

Uvolněné šrouby nebo špatně zarovnané vložky dutin

Nerovnováha vibrací stroje

Nerovnoměrné krmení nebo nekonzistentní směs

Řešení:

Utáhněte všechny šrouby pomocí momentového klíče, abyste zajistili správné vyrovnání

Zkontrolujte vyrovnávací kolíky a vyměňte všechny, které jsou opotřebené

Nastavte vibrační motory pro rovnováhu

Standardizujte krmení a konzistenci směsi

Přístup UNIK: Prevence prostřednictvím designu

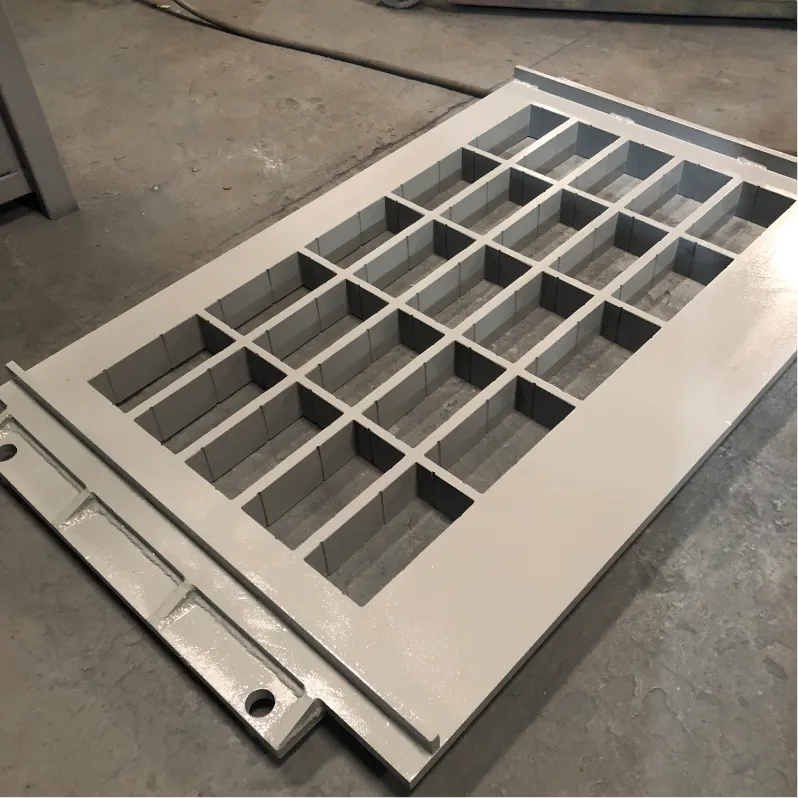
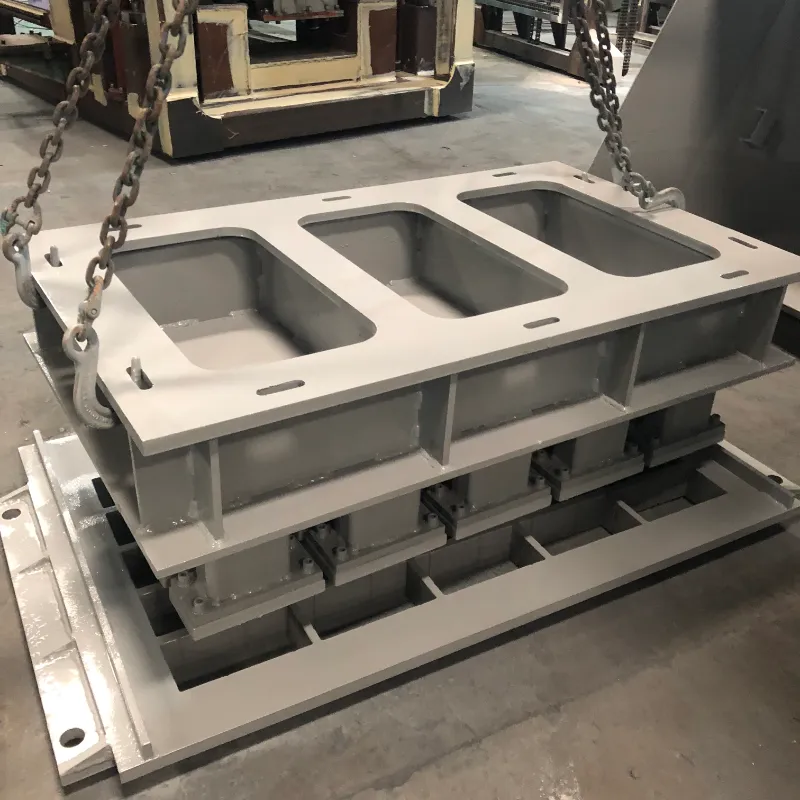
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Mnoha problémům s demontáží lze předejít správným návrhem formy a výběrem materiálu:

Úhel úkosu: Pro čisté vyjmutí z formy je nezbytné správné zkosení dutých stěn. Bez něj se bloky přilepí bez ohledu na kvalitu separačního prostředku.

Poloměr rohu: Ostré 90stupňové rohy jsou napěťové body, kde začíná praskání. Designy UNIK obsahují zaoblené rohy 3-5 mm pro snížení poškození hran.

Povrchová úprava: Leštěný povrch dutiny (Ra 1,6) snižuje tření a zlepšuje výkon při demontáži až o 30 %.

Tepelné zpracování: Správným nauhličením je dosaženo povrchové tvrdosti HRC58-62 při zachování houževnatosti jádra, což snižuje opotřebení, které vede k lepení.

Třída oceli: Použití vysoce kvalitních materiálů, jako je 42CrMo nebo nástrojové oceli, zajišťuje, že forma si zachová svůj tvar a kvalitu povrchu po 80 000–100 000 cyklů.

Závěr

Většinu problémů s demontáží lze předvídat a lze jim předejít. Systematickým identifikováním hlavní příčiny – ať už jde o návrh směsi, nastavení vibrací, aplikaci separačního prostředku nebo stav formy – můžete implementovat cílená řešení, která snižují plýtvání a prostoje.

Dobře udržovaná forma vydrží 80 000–100 000 cyklů při zachování perfektní kvality povrchu bloku a bezproblémového provozu na vysokorychlostních automatických linkách. Díky správnému řešení problémů a vysoce přesné konstrukci forem můžete udržet vaši výrobní linku v chodu efektivně s nižší mírou závad a minimálním přerušením provozu.

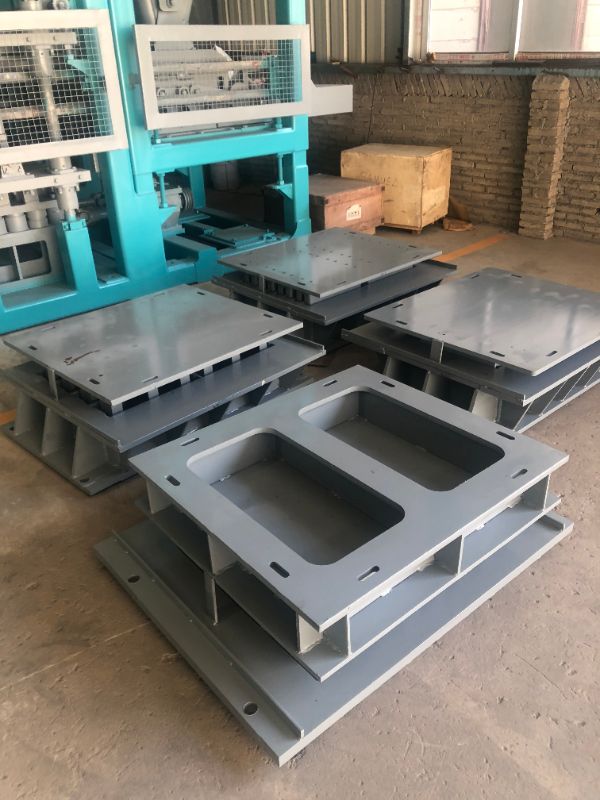
 Multiple finished concrete moulds beside block making machine

Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout